PCB 表面处理工艺详解:阻焊层 vs 锡膏层、喷锡 vs 沉金
PCB 表面处理工艺详解:阻焊层 vs 锡膏层、喷锡 vs 沉金
Naranja_cc前言
画原理图和制板时,不能只盯着电路逻辑,底层工艺同样重要。理解 PCB 制造工艺,才能掌握设计的整体思维。本文整理关于阻焊层与锡膏层、喷锡与沉金几组问答。
一、阻焊层 vs 锡膏层:先后顺序与工业实现
在 Altium Designer(以及大多数 EDA 软件)中,锡膏层(Paste Mask)和阻焊层(Solder Mask)的本质区别在于:一个决定「能不能上锡」,一个决定「在哪上锡」,它们在 PCB 制造中是先后两道完全不同的工序。
核心区别:一个是「漏出来」,一个是「印上去」
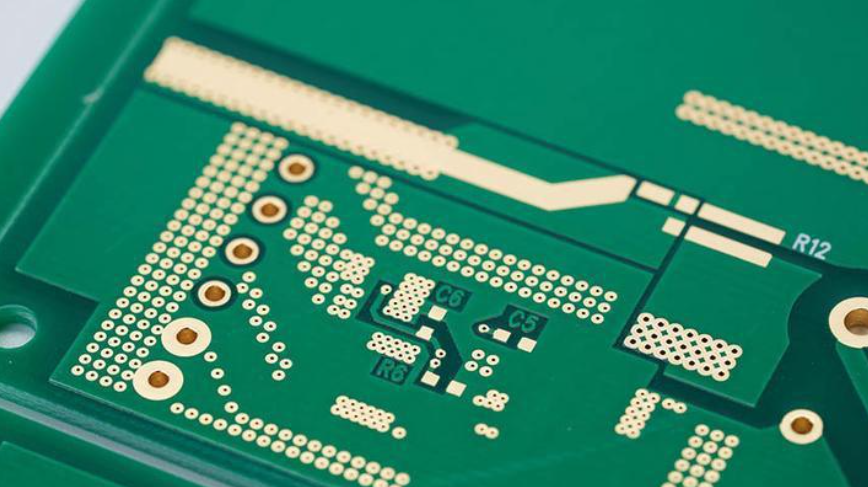
阻焊层(Solder Mask)——开窗:就是我们常说的「绿油层」,但它的逻辑是相反的。默认所有铜箔上都覆盖绿油,只有你在 Solder 层画了图形的区域,才会被去除绿油、露出铜皮。它定义哪些铜皮区域裸露出来,以便后续能被焊锡润湿。
锡膏层(Paste Mask)——钢网:这一层不直接出现在成品板子上,而是用来制作 SMT 贴片时的钢网。钢网在对应位置开孔,让锡膏能精准印刷到贴片元件的焊盘上。它只服务于贴片焊接过程。
简单来说:阻焊层负责「开窗露铜」,是「能不能焊」的前提;锡膏层负责「印锡膏」,是「用什么焊」的物料准备。
工业实现顺序:先印绿油,再喷锡,最后印锡膏
先做阻焊层(Solder Mask):线路蚀刻完成后,涂覆整层绿色阻焊油墨,再通过曝光、显影,把你设计的开窗图形去掉,露出铜焊盘。这一步后,绿色区域被保护,只有焊盘裸露铜。
再做表面处理(喷锡/沉金):为防止裸露铜氧化并保持可焊性,紧接着进行表面处理。以喷锡(HASL)为例,整块板浸入熔融锡炉,再被高压热风吹平,所有裸露铜面覆盖一层焊锡。
最后才用到锡膏层(Paste Mask):板子出厂到 SMT 组装厂后,工厂根据锡膏层文件制作钢网,把锡膏精确印刷到焊盘上,然后放元器件、回流焊。
二、喷锡(HASL)工艺
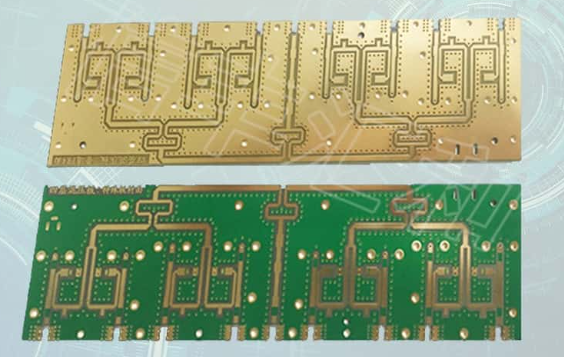
喷锡(Hot Air Solder Leveling,热风整平)是 PCB 生产中一个重要的表面处理步骤:把 PCB 浸入熔化的焊锡池中,所有暴露在外的铜表面都被焊锡覆盖,然后通过热风切刀把多余的焊锡移除。
- 因为喷锡后的电路板表面与锡膏为同类物质,所以焊接强度和可靠性较好。
- 但喷锡的表面平整度不好,尤其对于 BGA 等封装的小型元件,焊接面积小、平整度不佳可能造成短路,需要平整度更好的工艺(如沉金)。
三、沉金 vs 喷锡:能不能互相替代?
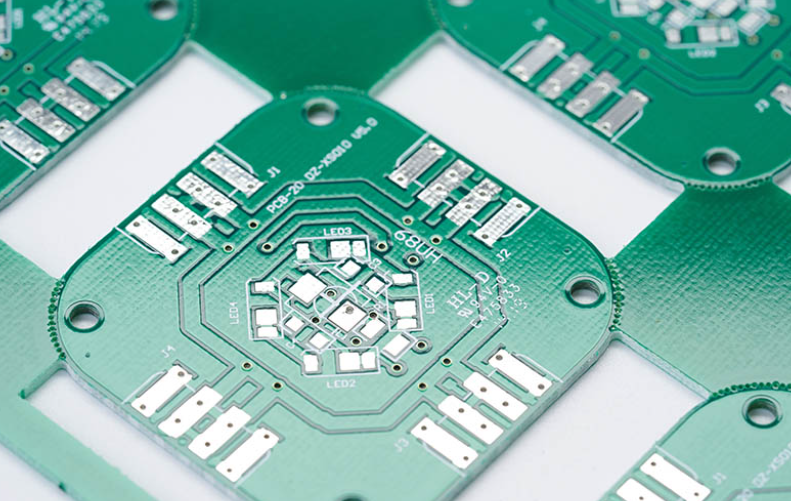
沉金(ENIG,化学镍金)和喷锡(HASL,热风整平)都是 PCB 的表面处理工艺,在流程上不能互相替代,但选择上可以「二选一」——它们是在焊盘上做的最后一道保护层,目的相同,手段和效果却大相径庭。
核心区别:一个是「化学生长」,一个是「物理覆盖」
| 工艺 | 原理 | 结构 |
|---|---|---|
| 沉金(ENIG) | 化学反应,先沉积镍层,再置换金层 | 镍 3~6μm + 金 0.05~0.1μm |
| 喷锡(HASL) | 浸入熔融锡合金(250°C 以上),热风吹平 | 锡层 25~50μm |
沉金后的金属结构通常为:
1 | 铜(Cu) |
怎么选:看产品定位和预算
选沉金的情况(性能优先):
- 高密度、小间距:表面极其平整,适合焊接 BGA、QFN、01005 等微型元件,否则容易虚焊
- 高频高速信号:平整表面保证信号完整性,常用于 5G、服务器、光模块
- 长寿命、高可靠:抗氧化能力强,可存放一年以上,适合工业、医疗、军工
- 额外功能需求:适合做按键触点或金手指(需局部加厚)
选喷锡的情况(成本优先):
- 成本敏感:价格最便宜,量产降本经典选择
- 普通消费电子:家电控制板、电源板、玩具等对平整度要求不高的产品
- 插件元件多:锡层本身就是焊料,波峰焊焊接效果好
- 注意:无铅喷锡虽环保,但熔点更高,对薄板有热冲击风险,存放期较短(3~6 个月)
补充:局部沉金
有时为平衡成本和性能,对既有普通元件又有金手指/BGA 的复杂板子,可采用局部沉金工艺:只在关键区域做沉金,其余部分用喷锡或 OSP,能节省 10%~15% 成本。
四、先沉金还是先喷锡?
答案非常明确:一块 PCB 上,沉金和喷锡是「二选一」的关系,绝对不存在「先沉金再喷锡」或「先喷锡再沉金」的顺序。
这两种工艺是互相替代的,不是叠加的。生产时工厂只选其中一种处理整块板所有裸露铜焊盘。
之所以会有「先后」错觉,是因为它们都发生在阻焊层做完之后,是出厂前的最后一道处理工序:
- 先做完阻焊层(绿油开窗),露出铜焊盘
- 然后二选一:整块板浸入锡炉(喷锡),或放入化学药水槽(沉金)
为什么不存在「先沉金再喷锡」?
- 物理上没必要:沉金的金层为防镍氧化,若沉金后再喷锡,260°C 高温锡液会瞬间熔解薄金层,金扩散到锡里形成脆性金属间化合物(金脆现象),焊点变脆,完全失去沉金意义。
- 成本上不允许:沉金比喷锡贵得多,既然最终要喷锡覆盖,何必多花冤枉钱。
特殊情况:选择性表面处理
有些板子大部分区域喷锡,但金手指(插拔接口)做了沉金(或镀硬金)。这不叫「先沉金再喷锡」,而是选择性表面处理:用胶带或可剥离蓝胶保护金手指区域先做沉金,撕掉后给其他区域做喷锡;或反过来。这是「分区处理」,不是「叠加处理」。
五、大电流开窗:选沉金还是喷锡?
针对大电流 + 开窗的需求,答案可能出乎意料:喷锡(HASL)反而比沉金(ENIG)效果更好!
1. 厚度差异:喷锡能「加厚」,沉金只是「涂层」
- 喷锡(开窗后):开窗露出的铜皮浸入锡炉,焊锡层厚度通常 25~50μm。这层锡本身就是焊料,相当于给大电流走线额外「镀」了一层厚导体,直接降低电阻、减少发热。
- 沉金(开窗后):沉金层很薄,镍层约 3~6μm,金层仅 0.05~0.1μm。导电性虽好但太薄,几乎不贡献载流能力,更像防氧化「皮肤」。
结论:纯从「物理加厚导体」看,喷锡远优于沉金。
2. 焊接实测:沉金开窗反而容易「虚焊」
如果开窗是为了焊接粗导线(飞线)或大端子,这里有坑:
- 喷锡:开窗处本身有厚锡,焊接时直接熔化,与导线焊锡融为一体,浸润性好,容易焊出饱满「泪滴」状焊点。
- 沉金:开窗后表面是金层,焊接时金瞬间熔解进焊锡,留下底下镍层。镍的焊接浸润性差,温度或时间不够时容易出现「黑镍」或「拒焊」,焊锡像水珠一样滚开,挂不住锡,大电流下极易发热烧毁。
3. 最佳解决方案
- 如果大电流走线需要焊接粗导线:首选喷锡工艺,焊点最牢固,成本最低。
- 如果因板上其他 BGA 必须选沉金:大电流开窗处一定向板厂备注「开窗处做喷锡处理」——板厂可在沉金板上给特定开窗区域额外加喷一层锡(选择性喷锡)。
- 终极解法(最推荐):别靠开窗增加载流。正确做法是在导线开窗处加「镀锡铜块」或「汇流铜条」,用螺丝固定或机器压接,比单纯靠焊锡牢靠得多。
总结:大电流焊盘稳固,不要迷信沉金,喷锡反而更「给力」。 若必须用沉金,一定叮嘱板厂给开窗处补锡。
参考资源
本文整理了 PCB 制造中阻焊层与锡膏层的本质区别、工业实现顺序,以及喷锡(HASL)与沉金(ENIG)两大表面处理工艺的对比与选型。理解底层工艺,才能在设计阶段就做出正确的选型决策。图片源于网络。